


بسیار خوب، بیایید به تعقیب آن بپردازیم—اگر در حال خواندن این مطلب هستید، به احتمال زیاد ساعت های زیادی را صرف عیب یابی کیفیت سطح قطعه EDM برش سیم کرده اید، و بیایید واقعی باشیم، یک سطح بد می تواند مهلت پروژه (و سلامت عقل شما را از بین ببرد). من سالها در بازی Wire cut EDM بودم و با فروشگاههای کوچک و بزرگ کار میکردم و همه آنها را دیدهام: قطعاتی که به نظر میرسد از رنده پنیر عبور کردهاند، قطعاتی با سوراخهای عجیب و غریب که باعث میشود یک مهندس هوافضا شما را کنار بگذارد، و حتی مواردی که صرفنظر از اینکه چند بار برنامه را دوباره اجرا میکنید، با مشخصات مطابقت ندارند.
اول از همه، اجازه دهید آن را ساده نگه داریم: کیفیت سطح در سیم EDM فقط به "صاف به نظر رسیدن" نیست. این در مورد چیزهایی مانند میانگین زبری (Ra)، بدون ریزترک، لبه های ثابت، و بدون جرقه های سرگردان است. وقتی قطعات تمیز بیرون میآیند، از عملیات ثانویه پرهزینه مانند پولیش یا سنگزنی اجتناب میکنید و نیازی نیست بخشی را که برنامهریزی و برش آن ساعتها طول کشیده است از بین ببرید. به عنوان یک تامین کننده سیم EDM، من با بسیاری از کاربرانی صحبت کرده ام که فکر می کنند قدرت بیشتر = برش سریع تر = کیفیت بهتر، اما اگر می خواهید یک پوشش کشنده داشته باشید، این دقیقا برعکس چیزی است که شما نیاز دارید.
بیایید با یک مورد بزرگ شروع کنیم: انتخاب سیم. می دانم، می دانم - سیم فقط سیم است، درست است؟ نه برنج، برنج با روکش روی، مس، حتی تنگستن وجود دارد و هر کدام کارهای کاملا متفاوتی انجام می دهند. اگر از سیم برنجی ارزان و نازک برای برش سریعتر استفاده می کنید، سطحی ناهموار و ناهموار می خواهید. سیمهای نازک (مانند 0.10 میلیمتر) ممکن است بیش از حد در برش خم شوند و منجر به لبههای موجدار شوند، در حالی که سیمهای ضخیمتر (مثل 0.25 میلیمتر) میتوانند جرقههای بزرگتری ایجاد کنند که دهانههای عمیقتری ایجاد میکنند. سیم روکش روی؟ این یک تغییر دهنده بازی برای پرداخت سطح است، زیرا روی راحتتر تبخیر میشود، بنابراین جرقهها کوچکتر و کنترلتر میشوند. من همیشه پوشش روی را برای مشاغلی توصیه میکنم که Ra باید کمتر از 0.8μm باشد، زیرا زبالههای کثیفی را که باعث ایجاد حفره میشوند را کاهش میدهد.
مرحله بعدی: تنظیمات سرعت برش. اینجا جایی است که خیلی ها به هم می ریزند. اگر سرعت برش را به حداکثر برسانید، شستشوی شما نمی تواند ادامه یابد، بنابراین زباله ها بین سیم و قطعه گیر می کنند و منجر به جرقه های ثانویه می شود که سطح را زخمی می کند. صبر کنید، اما اگر به سرعت نیاز دارید چه؟ به همین دلیل است که این فقط در مورد سرعت نیست - بلکه در مورد تطبیق سرعت با فلاشینگ و قدرت است. ما را بررسی کنیدسرعت برش سیم EDMراهنمای یک شیرجه عمیق، اما نسخه کوتاه آن این است: سرعت خود را روی 70 تا 80 درصد حداکثر ماشین اجرا کنید، نه تا آخر. این به سیال دی الکتریک زمان می دهد تا ذرات فلزی فرسایش یافته را از بین ببرد، بنابراین سیم همیشه مواد تازه را برش می دهد و دوباره جرقه های باقی مانده قدیمی را ایجاد نمی کند.
فلاشینگ قسمت دیگری است که برای کیفیت سطح غیرقابل مذاکره است. سیال دی الکتریک (معمولاً آب دیونیزه) فقط یک خنک کننده نیست، بلکه انتقال تمام آن ذرات فلزی ریز از برش است. اگر نازلهای فلاشینگ شما مسدود شده باشند یا فشار آن خیلی کم باشد، آن ذرات گیر میکنند و بالا میآیند - شما یک نقطه ناهموار خواهید داشت. با این حال، فشار بیش از حد، و می تواند سیم را به لرزه درآورد، و باعث ایجاد علائم پچ پچ شود. من دیدهام که بچهها با نزدیکتر کردن نازلها به ناحیه برش، فلاشینگ را تنظیم میکنند، یا یک فلاش ثانویه برای گوشههای محکم اضافه میکنند، زیرا گوشهها جایی هستند که زبالهها دوست دارند پنهان شوند. نکته حرفه ای: مقاومت دی الکتریک خود را هر هفته چک کنید. اگر خاموش باشد (هدف 1-10 مگا اهم است)، می تواند باعث ایجاد جرقه های تصادفی شود که پایان را خراب می کند.
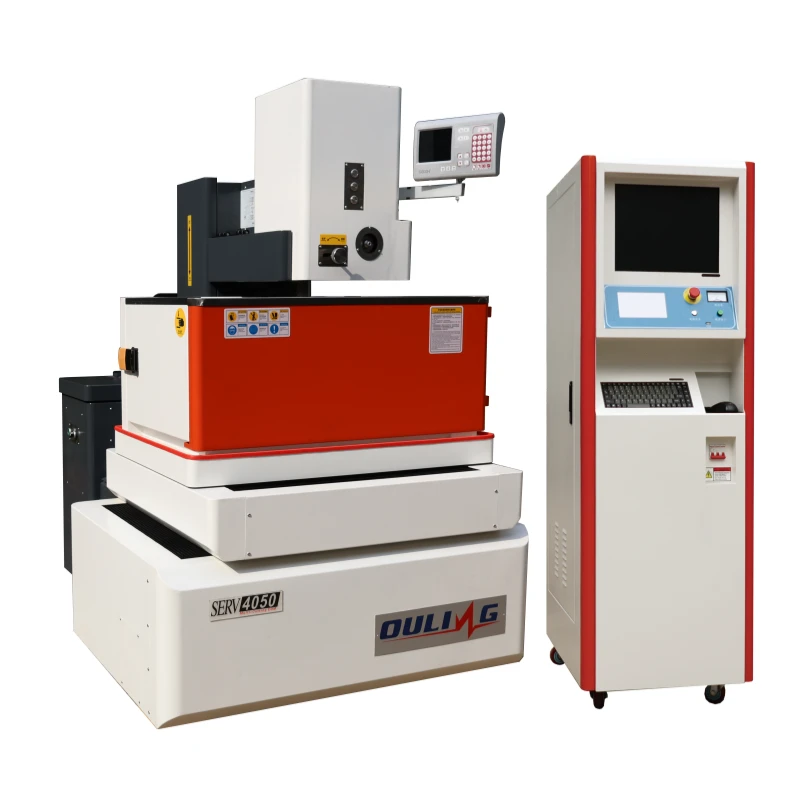
سپس تعداد برش ها وجود دارد. تک برش سریع است، اما اگر به یک سطح باکیفیت نیاز دارید، چند برش جایی است که در آن قرار دارد. اکثر دستگاه های سیم EDM به شما امکان می دهند برش های خشن، نیمه تمام و نهایی را انجام دهید. راف برش از قدرت بالا و سرعت سریع برای حذف سریع مواد استفاده می کند و سطح ناصافی را باقی می گذارد، سپس برش های نیمه تمام و نهایی از قدرت کمتر، سرعت کمتر و حتی یک بخش جدید سیم (صبر کنید، سیم جدید؟ بله، این یک چیز است) برای صاف کردن آن استفاده می کند. مثلا ماسیم EDM با سرعت متوسط OL500CTبرای این منظور ساخته شده است - سیستم چند برش آن به شما امکان می دهد هر پاس را به طور مستقل تنظیم کنید، بنابراین می توانید مقادیر Ra را تا 0.2μm بدون اتلاف وقت دریافت کنید. اگر با قطعات واقعا بزرگ کار می کنید،سیم EDM با سرعت متوسط بزرگدارای پایداری برای رسیدگی به آن برش های طولانی بدون رانش سیم است که برای کیفیت سطح ثابت در کل قسمت بسیار عالی است.
صبر کنید، در مورد سایش سیم صحبت می کنیم - وقتی سیم را از طریق یک برش می گذرانید، فرسایش می یابد، بنابراین انتهای سیم با ابتدا متفاوت است. اگر از دستگاهی با سرعت آهسته استفاده می کنید که از یک قرقره استفاده می کند، باید با آن سیم فرسوده مقابله کنید. اما ماشینهای EDM سیمی با سرعت بالا از سیمی با حرکت مداوم استفاده میکنند، بنابراین سیم تازه همیشه در برش است. به همین دلیل استEDM برش سیم با سرعت بالاماشینها برای کارهایی که هم به سرعت و هم به اتمام نیاز دارند بسیار محبوب هستند—شما مجبور نیستید متوقف شوید و رزوه کنید یا با انتهای سیمهای کسلکننده کار کنید. من دیدهام که مغازهها برای دورههای تولید به سرعت بالا تغییر میدهند و مقادیر Ra خود را به نصف کاهش میدهند، فقط به این دلیل که سیم همیشه تازه است.
اشتباهات برنامه نویسی یکی دیگر از مقصران پنهان است. اگر مسیر شما حتی به مقدار ناچیز منحرف شود، یا زمان ماندن در گوشهها خیلی کوتاه باشد، در گوشهها یک لبه ناهموار خواهید داشت. Wire EDM روی جرقه کار میکند، بنابراین اگر دستگاه نتواند در گوشهای سرعتش را کاهش دهد، جرقه برای مدت طولانی در یک نقطه باقی میماند و یک دهانه عمیق باقی میماند. مطمئن شوید که نرم افزار CAM شما برای سیم EDM تنظیم شده است، نه فقط فرز معمولی. به عنوان مثال، اضافه کردن یک اضافه برش 0.01 میلی متری در پاس پایانی می تواند زبری گوشه را صاف کند. همچنین، افست سیم خود را بررسی کنید - اگر 0.005 میلی متر اشتباه است، برای خراب کردن سطح در ویژگی های محکم کافی است. من همیشه ابتدا یک برش آزمایشی روی یک قطعه قراضه انجام می دهم، حتی اگر قسمت کوچکی باشد، فقط برای اینکه تنظیمات را دوباره بررسی کنم.
کشش سیم - روی آن نخوابید. اگر سیم بیش از حد شل باشد، می لرزد و منجر به ایجاد علائم پچ پچ می شود. خیلی سفت است و میتواند بشکند یا بهطور ناهموار کشیده شود و باعث جابجایی برش شود. بیشتر ماشینهای مدرن تنش خودکار دارند، اما من هنوز هم هر از چند گاهی آن را بهصورت دستی بررسی میکنم، مخصوصاً وقتی به قطر سیم دیگری تغییر میدهم. برای سیم نازک کشش کمتر بهتر است و برای سیم ضخیم کشش بیشتر. قطعاتی با لبههای مواج بیرون آمدهاند، فقط به این دلیل که کشش 5 گرم کاهش یافته است - جزئی، اما در کارهای با مشخصات بالا قابل توجه است.
در مورد فرآیندهای پس از برش چطور؟ صبر کنید، نه - اگر همه کارها را به درستی در دستگاه انجام دهید، به چیز زیادی نیاز ندارید. اما اگر قطعهای با ریز ترکهای ریز دارید، استفاده از مایع دی الکتریک مناسب (برخی مواد افزودنی باعث کاهش ریز ترکخوردگی میشوند) میتواند کمک کند. همچنین، اگر در حال برش مواد رسانا، مانند فولاد ضد زنگ یا تیتانیوم هستید، جرقه ها می توانند باعث ایجاد یک لایه نازک از فلز دوباره جامد شده (به نام لایه بازسازی شده) شوند که خشن و شکننده است. یک برش خوب با قدرت کمتر و سرعت کمتر، قسمت اعظم آن را حذف میکند، یا میتوانید از یک گذر پایانی با سیم متفاوت (مانند مس) برای به حداقل رساندن قالبگیری مجدد استفاده کنید.
بیایید در مورد مثال های دنیای واقعی صحبت کنیم. سال گذشته، یک مشتری با یک قطعه پزشکی به ما مراجعه کرد که به Ra 0.4μm نیاز داشت، و آنها از یک دستگاه تک برش اولیه با سیم برنجی استفاده کردند و Ra 1.2μm را دریافت کردند. ما توصیه می کنیم که به سیم با روکش روی و استفاده از سیم روی خود استفاده کنیدDK77100 سیم برش تک EDMبرای برش دو پاسی - خشن و پایان. آنها سرعت را تا 75% حداکثر تنظیم کردند، فشار شستشو را تنها با یک لمس بالا بردند، و بوم - Ra آنها به 0.35μm کاهش یافت، بدون نیاز به پرداخت ثانویه، و آنها زمان تولید خود را 20% کاهش دادند زیرا مجبور به انجام کار با دست نبودند. این بردی است که ما دوست داریم ببینیم.
چیز دیگر: عوامل محیطی. اگر دستگاه شما در مغازه ای با نوسانات دما قرار دارد (مثل نزدیک بارگیری یا در کنار دری که دائماً باز می شود)، دمای مایع دی الکتریک تغییر می کند که بر مقاومت و راندمان شستشوی آن تأثیر می گذارد. سعی کنید دستگاه خود را در یک منطقه تحت کنترل آب و هوا قرار دهید یا حداقل مخزن را عایق بندی کنید. من یک تغییر 5 درجه فارنهایت را دیده ام که باعث پرش 0.2 میکرومتر Ra بر روی یک قطعه دقیق شده است - کوچک، اما حیاتی.
در پایان روز، بهبود کیفیت سطح سیم EDM همه چیز در مورد متعادل کردن چندین متغیر است: نوع سیم، سرعت، فلاشینگ، تعداد برش ها و تنظیم دستگاه. لازم نیست همه کارها را یکباره انجام دهید—با یک تغییر شروع کنید، مانند تغییر سیم با روکش روی، سپس چند برش را اضافه کنید، سپس فلاشینگ را تنظیم کنید. به عنوان یک تامین کننده سیم EDM، من از نزدیک دیدم که ماشین و تنظیمات مناسب تفاوت زیادی ایجاد می کند. اگر از خراش دادن قطعات یا پرداختن به سطوح بد خسته شدهاید، میتوانیم به شما کمک کنیم تا دستگاه مناسبی را برای نیازهای خود انتخاب کنید - چه دستگاهی با سرعت متوسط مانند OL500CT، چه دستگاهی با اندازه بزرگ برای قطعات بزرگ، یا با سرعت بالا برای دورههای تولید. ما راهنماها و وسایلی را داریم که سطح صاف و باکیفیت مورد نیاز شما را به دست آوریم.
اگر آماده هستید که حدس زدن را متوقف کنید و شروع به گرفتن نتایج ثابت کنید، تماس بگیرید. ما میتوانیم درباره قطعات خاص، مشخصات شما صحبت کنیم و تنظیماتی را پیدا کنیم که برای شما مناسب است. بدون اصطلاحات، بدون فشار - فقط صحبت مستقیم از طرف کسی که سال ها در این زمینه بوده است.
مراجع
- میلر، جی (2021). بهینه سازی سطح سیم EDM. مجله ماشینکاری دقیق، 18 (3)، 45-52.
- ژانگ، ال (2022). نقش فلاشینگ در کیفیت سطح سیم EDM. مجله بین المللی فناوری ساخت پیشرفته، 112 (5)، 1345-1354.
- AB Wire EDM. (دوم). بهترین روش های سرعت برش سیم EDM. برگرفته از /wire-cut-edm/wire-edm-cutting-speed.html
- AB Wire EDM. (دوم). سری چند برش برای کاربردهای دقیق. برگرفته از /wire-cut-edm/muitiple-cutting-series/ol500ct-precision-medium-speed-wire-edm.html